


¿Qué es un esmeril de banco? Guía completa de uso, partes y aplicaciones

El esmeril de banco (también conocido como amoladora de banco o electromuela) es una herramienta estacionaria fundamental en talleres mecánicos, de carpintería, herrería y áreas de bricolaje. Su función principal es afilar, desbastar, pulir, limpiar y dar forma a piezas metálicas o de otros materiales mediante discos abrasivos de alta rotación.
A diferencia de las amoladoras angulares portátiles, el esmeril de banco permanece anclado firmemente a una mesa de trabajo o soporte fijo. El operador acerca y manipula la pieza directamente contra los discos giratorios, lo que brinda un control milimétrico sobre el corte, el ángulo y el acabado.
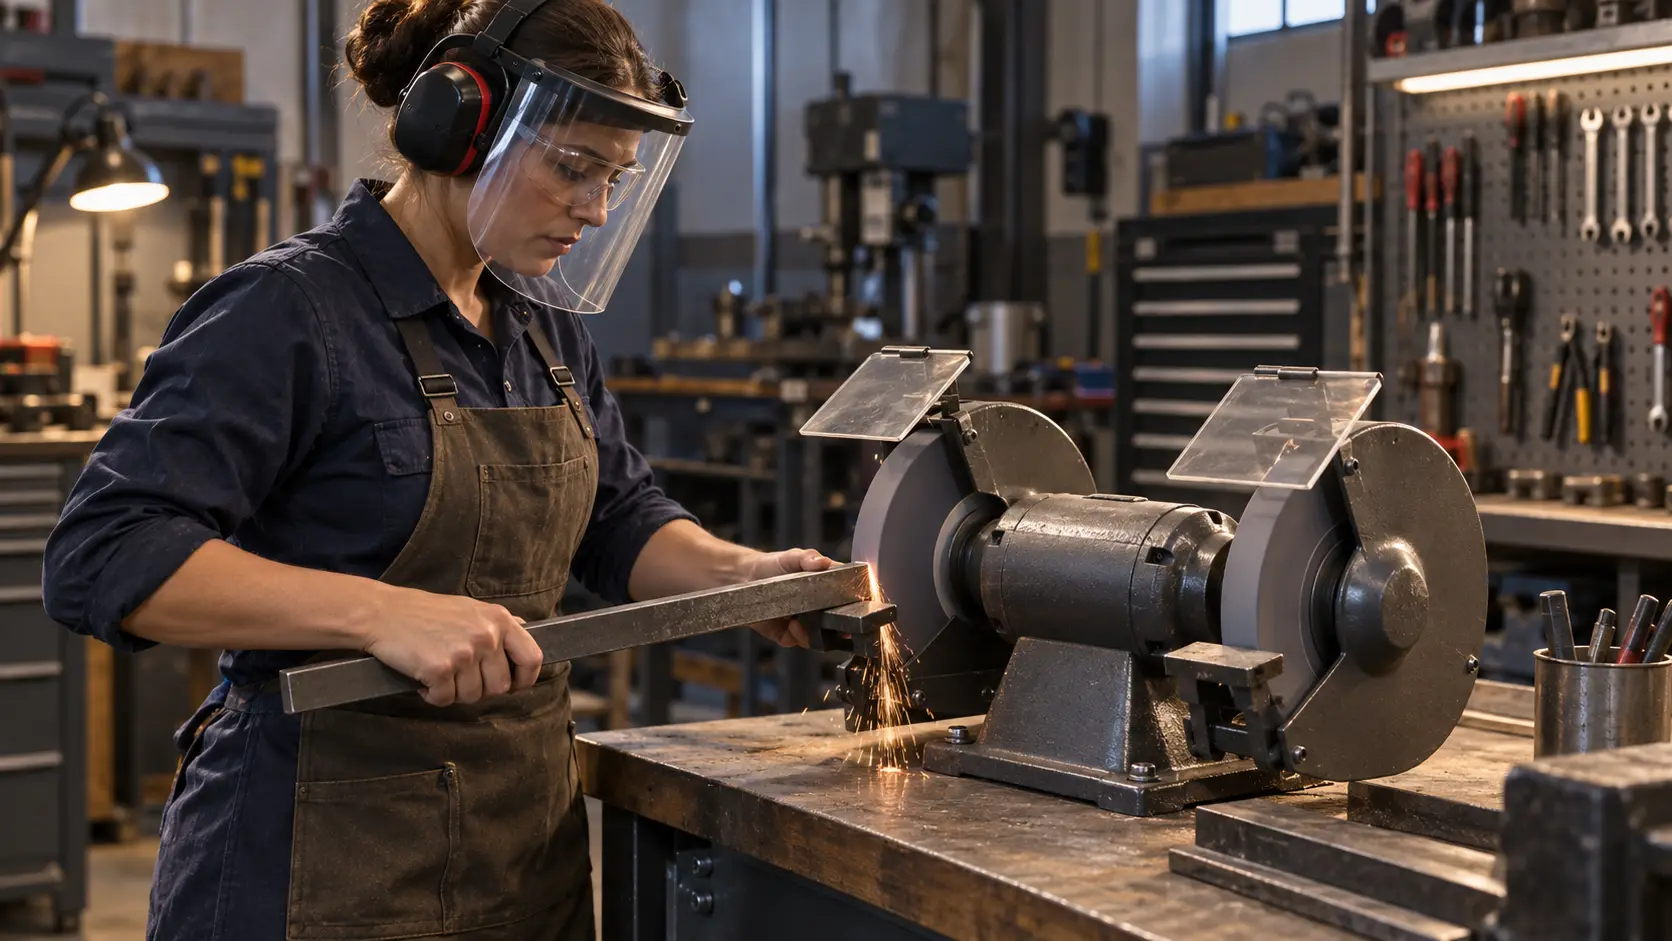
¿Para qué sirve un esmeril de banco?
La versatilidad de esta herramienta radica en la posibilidad de intercambiar sus ruedas o muelas según la tarea requerida:
Afilado de herramientas de corte: Formones, cuchillas de cepillo, brocas helicoidales, hachas, cinceles y tijeras.
Desbarbado y desbaste: Eliminación del exceso de material, rebabas cortantes tras un corte con sierra o proyecciones de soldadura.
Conformado de metales: Biselado de cantos y ajuste de ángulos en perfiles de acero o varillas.
Limpieza y decapado: Al reemplazar una muela abrasiva por un cepillo de alambre de acero o latón, remueve óxido, pintura vieja y suciedad sin desgastar la pieza base.
Pulido y abrillantado: Al instalar discos de tela o algodón impregnados con pasta abrasiva, produce terminaciones espejo en metales como bronce, aluminio e inox.
Partes clave de un esmeril de banco
Para garantizar un trabajo preciso y sin contratiempos, el esmeril de banco integra los siguientes componentes:
| Componente | Función principal |
| Motor eléctrico | Unidad sellada que impulsa el eje rotatorio central (comúnmente entre 2.800 y 3.450 RPM). |
| Eje de doble extremo | Permite montar dos discos en simultáneo (habitualmente uno de grano grueso y otro fino). |
| Guardas o carcasas de protección | Cubiertas metálicas de contención que envuelven la mayor parte del disco para retener esquirlas o fragmentos en caso de rotura. |
| Soportes de apoyo (rest tool) | Pequeñas platinas ajustables donde se apoya la pieza para mantener un ángulo constante durante el afilado. |
| Pantallas transparentes antichispas | Protectores de policarbonato ajustables que desvían las chispas y partículas incandescentes lejos de la cara del operario. |
| Base de fijación | Placa perforada diseñada para atornillar la máquina rígidamente a la mesa o pedestal, minimizando vibraciones. |
Tipos de discos habituales
La configuración estándar de fábrica suele incorporar dos muelas abrasivas vitrificadas:
Grano grueso (36 a 60): Diseñado para desbastar rápido, eliminar capas gruesas de óxido o rehacer la geometría de herramientas melladas.
Grano fino (80 a 120): Ideal para asentar filos, realizar acabados suaves y preparar superficies antes del pulido final.
Cepillo circular de alambre: Sustituye una de las muelas para limpieza de roscas, decapado de óxido y desincrustación.
Disco de trapo o fieltro: Usado en conjunto con pastas de pulir para terminaciones decorativas y remoción de micro-rayas.
Medidas esenciales de seguridad para su uso
Trabajar con discos a velocidades superiores a 3.000 RPM exige apegarse estrictamente a normas de seguridad laboral:
Distancia del soporte de apoyo: El apoyo de la pieza debe estar calibrado a una separación máxima de 2 a 3 mm de la muela. Un espacio mayor puede atrapar la pieza entre el disco y el soporte, provocando la fractura violenta de la rueda abrasiva.
Prueba de resonancia (prueba del anillo): Antes de montar un disco nuevo, sujétalo por el centro y golpéalo suavemente con el mango plástico de un destornillador. Un sonido metálico y claro indica integridad; un sonido sordo o apagado evidencia fisuras internas y el disco debe desecharse.
Equipo de Protección Personal (EPP): Gafas de seguridad o pantalla facial completa, protección auditiva y mascarilla contra partículas. Nunca uses guantes holgados ni prendas con mangas sueltas, ya que corren el riesgo de ser atrapados por el eje en movimiento.
Zona de trabajo lateral: Durante el encendido inicial de la máquina, colócate a un lado y déjala funcionar en vacío durante al menos 60 segundos antes de aplicar la primera pieza.


Comentarios:0